Brakett i sink som gjenges i samme hus
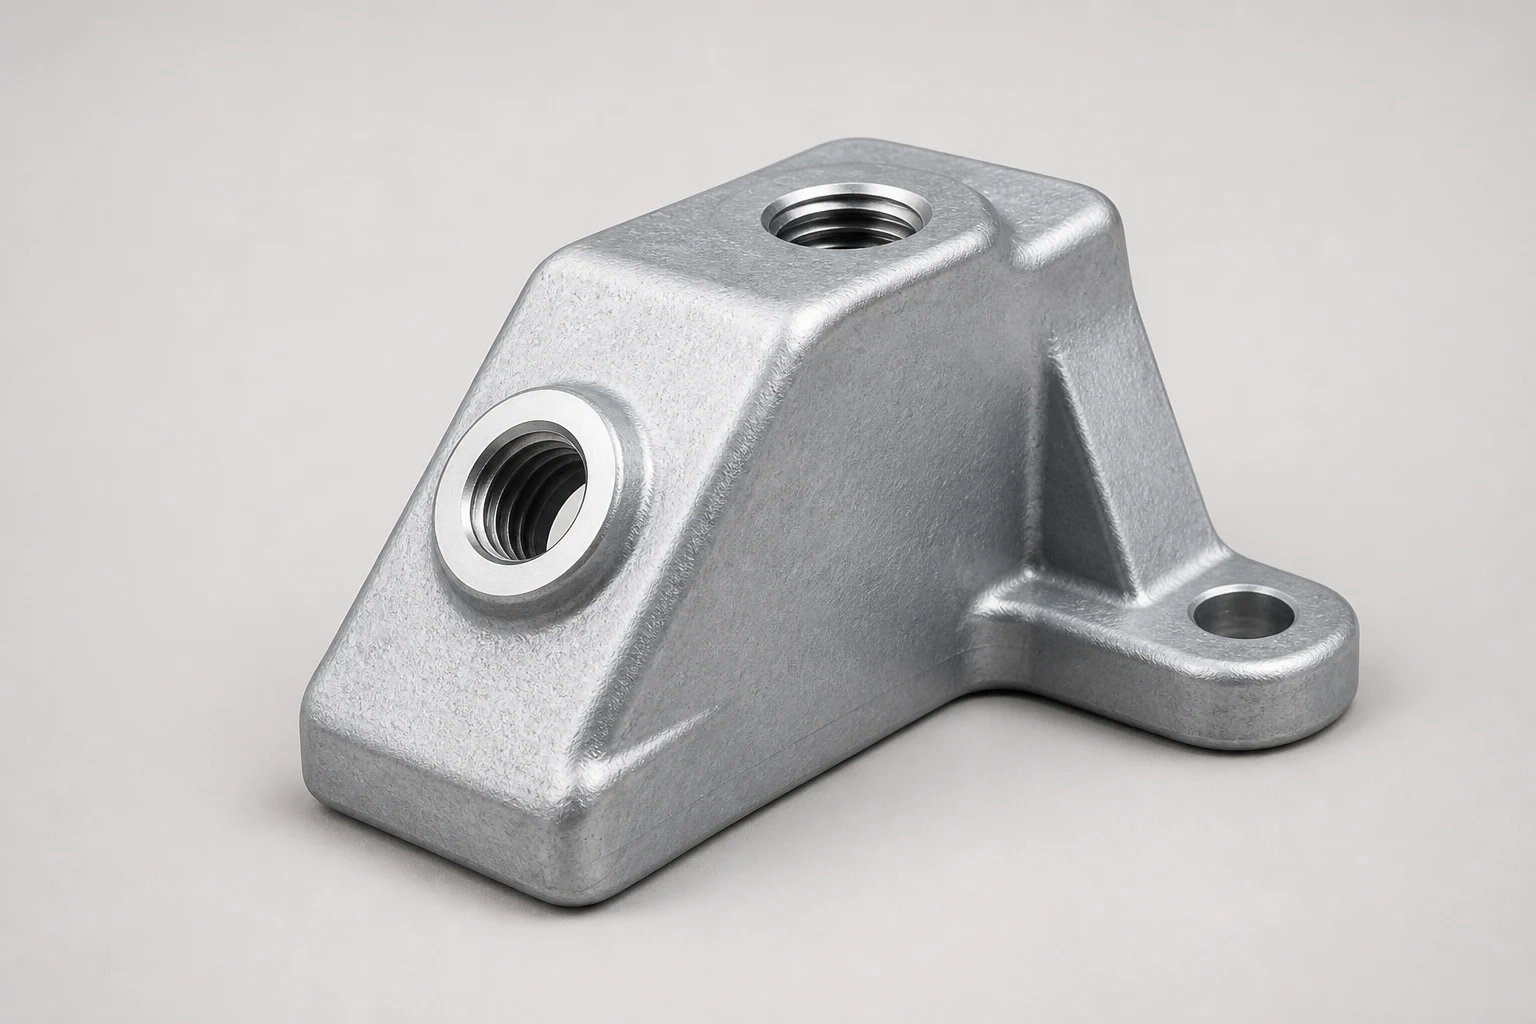
Presstøpt sinkbrakett som gjenges og gjøres ferdig hos oss, slik at kunden kan ta den rett inn i monteringen. Delen forlater ikke bygget mellom støping og gjenging.
Utfordringen
Braketten er en sammenføyende del. Hele hensikten er å koble to andre deler sammen, og all verdi ligger i grensesnittene: gjengene, hullposisjonene og anleggsflaten.
Det gir en presisjonskonflikt. Støping alene gir ikke gjengetoleranse. En støpt gjenge er grov, må ligge i uttrekksretningen, og tåler ikke mange demonteringer. Skal gjengen ha riktig klasse og sitte nøyaktig der tegningen sier, må den skjæres eller formes etter støping.
En vanlig løsning er at et støperi støper delen og sender den til et maskineringsverksted. Da får kunden to leverandører, to ledetider, to fraktledd og en ansvarsgråsone når en gjenge er utenfor toleranse. Var det posisjonen i støpingen, eller var det oppspenningen i fresen?
Her skulle kunden kunne ta delen rett inn i egen montering.
Løsningen
Presstøping i sink, deretter gjenging og ferdigstillelse i samme bygg.
Hvorfor sink. Sink er det riktige materialet for en del der grensesnittene avgjør. Materialet gjengir detaljer skarpere enn aluminium, holder dimensjonene bedre, og tar gjenger særlig godt: mykt nok til at gjengen formes rent, hardt nok til at den holder under tiltrekking. Lavere støpetemperatur gir dessuten vesentlig lengre verktøylevetid — og siden kunden eier verktøyet, er det kundens økonomi det slår ut på.
Hvorfor støping og maskinering hos oss. Dette er selve poenget med eksempelet:
- Delen reiser ikke. Ingen frakt mellom støperi og verksted, ingen ventetid i to køer, ingen emballering to ganger.
- Ett ansvarspunkt. Er hullet feil, er det vårt, uansett om feilen oppsto i verktøyet eller i fresen. Kunden slipper å mekle mellom to leverandører.
- Kortere vei tilbake. Ser vi i gjengeoperasjonen at et hull konsekvent ligger feil, går beskjeden rett til støpingen, ikke til en annen bedrift.
- Konstruksjonen kan optimaliseres på tvers. Vi kan støpe hullene med kjerne og legge inn nøyaktig det maskineringsmonnet som trengs — ikke mer. Mindre monn er mindre spon, kortere maskineringstid og lavere pris per del.
Referansene settes fra anleggsflaten, ikke fra delens ytterkant. En støpt del har slippvinkler på alle ytre flater, og et mål tatt derfra er et mål tatt fra ingenting.
Resultatet
Kunden får en montasjeklar del. Ingen mottakskontroll av halvfabrikata, ingen intern videresending, ingen egen innkjøpsordre til et maskineringsverksted.
Et helt transport- og køledd er borte. Kunden har én leverandør å følge opp i stedet for to, og reklamasjonsveien er én samtale.
Dette er eksempelet som best viser hva vi mener med støping og maskinering hos oss. Det handler ikke om maskinparken, men om hvor mange ledd kunden slipper å følge opp selv. Mer om slike deler står under beslag og gjengede deler.
Sink fordi grensesnittene avgjør og materialet tar gjenger rent. Presstøping fordi geometrien er kompleks og serien går over tid. Maskinering i eget hus fordi verdien i delen ligger i noe støping alene ikke kan levere — og fordi delen da slipper å reise.
Flere kundecaser
Hjelpemidler
Brakett til hjelpemiddelindustrien
Bærende brakett presstøpt i aluminium, til rullestoler og ganghjelpemidler. Delen skal være lett nok til at brukeren kan løfte hjelpemiddelet, og sterk nok til å bære brukeren.
Hageredskap
Brakett til hageredskap
Presstøpt aluminiumsbrakett til forbrukervolum, støpt med lagerpasning og trykktetthet direkte fra verktøyet — uten etterfølgende maskinering.
Kokillestøpt brakett som varmebehandles
Bærende brakett der styrkekravet var høyere enn presstøping kan levere. Delen kokillestøpes nettopp fordi den skal varmebehandles etterpå — metodevalget følger av funksjonen, ikke av hva som er ledig.