Hopp til hovedinnhold

Støperi siden 1945 · Råde i Østfold

Du tegner delen. Vi støper, maskinerer og leverer den ferdig i aluminium og sink.

Har du en del som skal settes i produksjon? Hos oss i Råde støper og maskinerer vi komponenter i aluminium og sink. Send tegningen og et anslag på hvor mange du trenger, så ser vi på hvilken løsning som passer.

Presstøping, kokillestøping, varmebehandling og CNC-maskinering gjør vi selv. Anodisering og pulverlakkering gjøres hos underleverandør, og det koordinerer vi, så du har én leverandør å forholde deg til. Bør delen heller lages på en annen måte, sier vi fra.
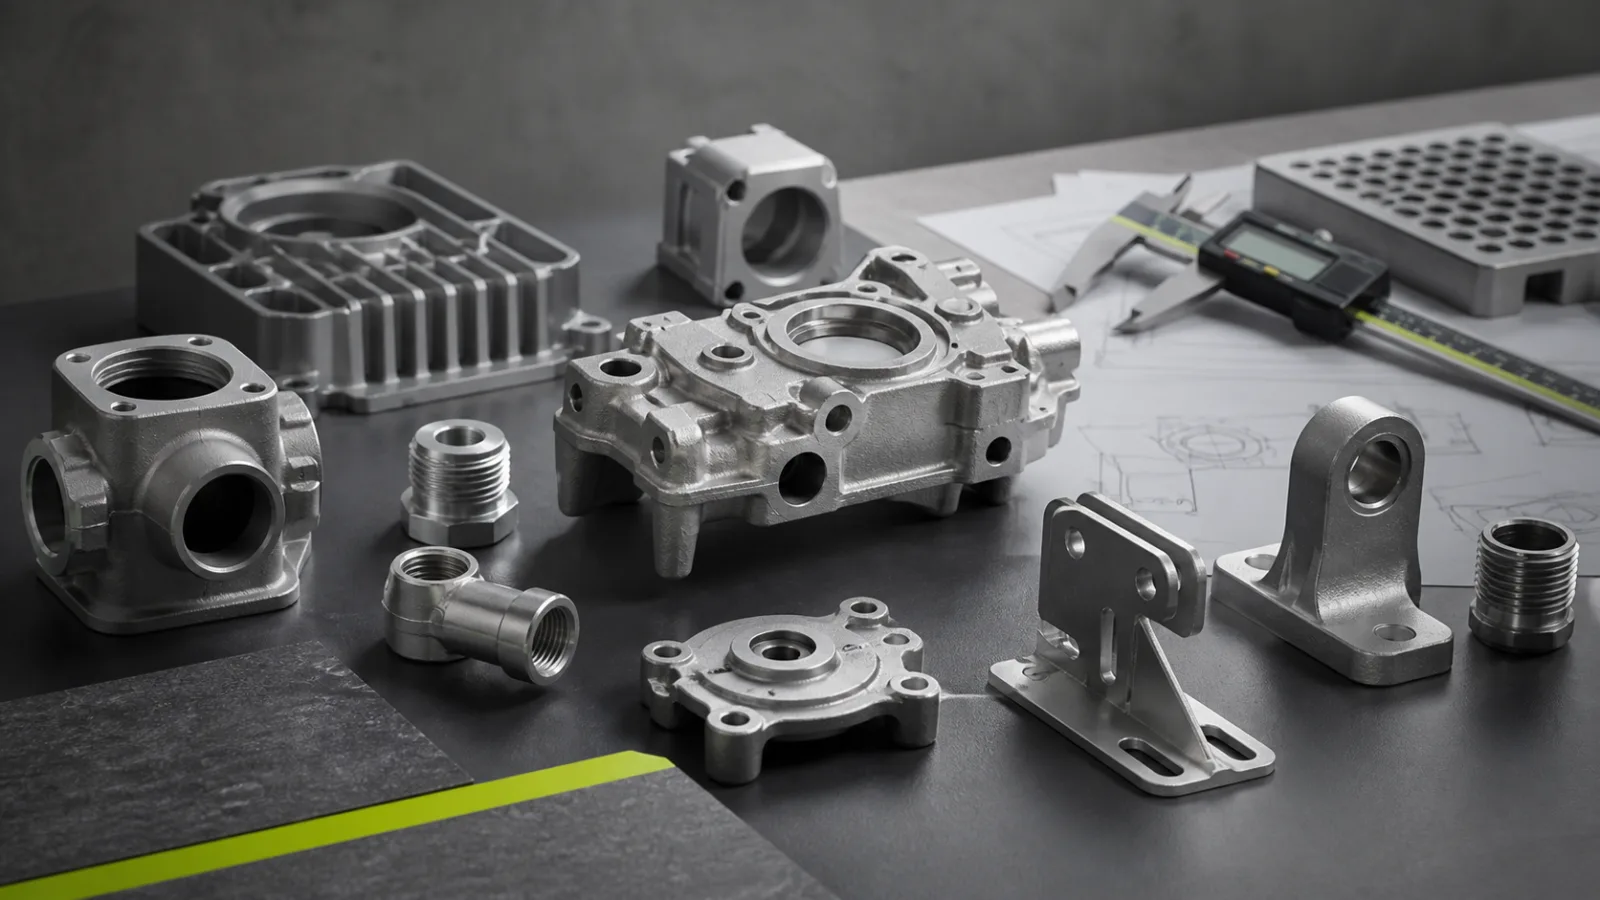
Redaksjonell illustrasjon av støpte og maskinerte komponenter i aluminium og sink
Redaksjonell illustrasjon

Kort fortalt

Det som står her, kan vi dokumentere. Tall vi ikke har kvalitetssikret, står som «Oppgis på forespørsel» i tabellene lenger ned. Spør oss om det du trenger for å vurdere delen.

1945

Støping i Østfold siden

30+ år

med CNC-maskinering i eget verksted

Al + Zn

Aluminium og sink i samme anlegg

Du eier

støpeverktøyet. Vi anskaffer og vedlikeholder det.

Hva vi lager

Ferdige deler, ikke råstøp

Forskjellen ligger i hva du får i hånden. Et råstøp må som regel videre til rensk, maskinering eller overflatebehandling før det kan brukes. Hos oss går delen gjennom de leddene den trenger før den leveres, klar til montering.

Delene våre veier fra noen få gram til flere kilo. De sitter i rullestoler og ganghjelpemidler, i hageredskaper, i høyttalere, i møbler og i beslag om bord på ferger. Én av brakettene støpes med kritiske toleranser for lagerpasning og trykktetthet, uten maskinering etterpå. En annen kokillestøpes og varmebehandles for å få opp styrken. Metoden velger vi etter hva delen skal tåle.

Vi har ingen egne produkter. Hver del vi lager er tegnet av en kunde og behandles som kundens eiendom. Derfor er produkteksemplene våre anonymisert.

Hvor står du med prosjektet?

Jeg har en tegning. Da er det enkleste å sende den. Vi produserer metalldeler etter tegning i serie: dere eier tegningen og verktøyet, vi støper, maskinerer og leverer. Send tegningen, gjerne med et anslag på antall.

Jeg trenger en brakett, et hus eller et beslag. Start med delen. Under braketter, hus og deksler og beslag og gjengede deler står det hva som er kritisk i hver av dem, og hva vi har laget før. Metode og metall finner vi ut av sammen.

Jeg vet at delen skal støpes. Da er spørsmålet aluminium eller sink, og presstøping eller kokille. Start med støping av aluminium eller sinkpresstøping.

Fire funksjoner

Hva delen din skal gjøre, avgjør hvordan den lages

Vi sorterer ikke komponenter etter materiale eller prosess, men etter hva de skal gjøre. Funksjonen bestemmer hvilke krav som er kritiske, og dermed hvilken metode og hvilket metall som passer.

Støpte braketter etter tegning

Støpte braketter og andre bærende deler etter kundens tegning, levert i serie. Presstøpt i aluminium eller sink, eller kokillestøpt og varmebehandlet når styrken avgjør. Her teller styrke, porefrihet og hullposisjon mer enn overflaten.

Se komponenttypen

Støpte hus og deksler i aluminium og sink

Hus, deksler og kapslinger etter tegning, til elektronikk, lydutstyr og annet som skal beskyttes. Her avgjør jevnt, tynt gods, dimensjonsnøyaktighet og plane tetteflater.

Se komponenttypen

Beslag og gjengede deler etter tegning

Beslag og andre deler som skal holde to ting sammen, støpt i sink eller aluminium og gjenget hos oss. Verdien ligger i grensesnittene: gjengene, hullene og anleggsflatene.

Se komponenttypen

Synlige deler

Støpte deler sluttbrukeren faktisk ser, som møbelbeslag. Da er utseendet en spesifikasjon på linje med målene: delelinje og utstøtermerker utenfor synsfeltet, jevn overflate og riktig kulør.

Se komponenttypen

Hele kjeden

Seks ledd. Fem av dem skjer her.

Støping og maskinering skjer i Råde. Vi støper braketten, varmebehandler den når styrken krever det, maskinerer festepunktene og sandblåser den. Skal den anodiseres eller pulverlakkeres, går den til underleverandør. Det leddet koordinerer vi, og det betyr én ekstra transport og noen dager lengre ledetid. Det sier vi heller med én gang.

Designgjennomgang

Vi går gjennom godstykkelse, slippvinkler, radier, underskjæringer, delelinje og toleransekrav før du får pris. Vi kaller det positiv produktkritikk.

Presstøping

Aluminium og sink presses inn i et stålverktøy under høyt trykk. Tynt gods, komplekse geometrier og sekunder per skudd. Metoden bak de fleste delene våre.

Kokillestøping

Smelten renner inn i en permanent metallform ved tyngdekraft. Tykkere gods, lavere verktøykostnad og deler som tåler varmebehandling etterpå.

Varmebehandling

Kokillestøpte aluminiumsdeler som trenger mer styrke, varmebehandles hos oss. Presstøpte deler varmebehandles normalt ikke, fordi innestengt gass gir blærer.

CNC-maskinering

Dreiing, fresing, borverk og gjenging på egne maskiner, programmert i Fusion 360. Flater og hull som krever tettere toleranser enn støping gir, tas her.

Overflate

Sandblåsing gjør vi selv. Anodisering og pulverlakkering gjøres hos underleverandør og koordineres av oss. Dette er leddet som ikke skjer her.

Sink

Sinkpresstøping: svært få i Norge tilbyr det

Fire av de åtte delene vi viser fram er støpt i sink. Sink passer når delen skal ha fine detaljer, tynt gods og god dimensjonsnøyaktighet, eller når vekten faktisk gjør en jobb.

Sink smelter ved rundt 385 °C. Aluminium smelter ved 660 °C og støpes ved 680–700 °C. Den forskjellen betyr mye: lavere metalltemperatur sliter mindre på stålverktøyet, så et sinkverktøy tåler langt flere skudd enn et tilsvarende aluminiumsverktøy. Og siden det er du som eier verktøyet, er det din økonomi.

Den lave smeltetemperaturen gir også tynnere gods, skarpere detaljer og bedre dimensjonsnøyaktighet. Sink er tyngre, 6,6 mot 2,7 g/cm³. I et høyttalerhus er vekten en fordel, fordi massen demper vibrasjoner.

Aluminium er riktig når vekten teller, når delen skal anodiseres, eller når den må varmebehandles for å bli sterk nok. Derfor støper vi begge metallene, og velger sammen med deg ut fra hva delen skal gjøre.
Beslutningshjelp

Skal delen din støpes?

Seks spørsmål avgjør det — de samme seks vi går gjennom når vi får en tegning inn.

6 spørsmål · under ett minutt

0/6

01 Hvor mange deler trenger du i året?

Volumet avgjør om verktøyet kan betale seg. Presstøping trenger typisk noen tusen deler per år eller per ordre. Kokillestøping klarer seg ofte med en femte- til tiendedel av det, fordi verktøyet koster mindre. En klar plan for volum teller også: vi ser på det samlede potensialet, ikke bare den ene delen i forespørselen.

02 Hvor kompleks er geometrien?

Kan delen bøyes opp av en flat plate, er laserskjæring og kanting som regel billigere, og du slipper et eget støpeverktøy. Støping passer når formen er ekte tredimensjonal, godstykkelsen varierer, eller flere funksjoner som ribber, festeører, bosser og kabelføringer skal samles i én del i stedet for å sveises sammen av flere biter.

03 Er godstykkelsen jevn gjennom delen?

Metall krymper når det størkner. Er ett parti dobbelt så tykt som naboen, størkner det sist og trekker metall fra omgivelsene — det gir sugporer inni og skjevheter utenpå. Løsningen er som regel å hule ut tykke partier med en kjerne, eller å erstatte massivt gods med ribber. Ribber gir stivhet uten masse.

04 Har delen slippvinkler?

Delen må kunne skyves ut av formen. Uten slipp setter den seg fast, river seg opp ved utstøting og sliter verktøyet raskere. Slipp må ligge på alle flater som står på tvers av formens åpningsretning — også innvendige flater, hull og utkjæringer. Dette er sjelden det som stopper en del, men det er nesten alltid noe som må endres, og vi legger det på i gjennomgangen.

05 Finnes det flater der en delelinje og noen utstøtermerker kan ligge?

Der formen deles, blir det en tynn grad. Der utstøterpinnene trykker, blir det merker. Begge deler er fysisk uunngåelige — spørsmålet er bare hvor de havner. Marker på tegningen hvilke flater som er synlige eller funksjonelt kritiske, så legger vi delelinjen andre steder. Er hele delen synlig og alle flater tetnings- eller anleggsflater, må delelinjen kjøpes tilbake med maskinering.

06 Hvor mange mål har tette toleransekrav?

Støping gir en toleranse. Er kravet tettere, må flaten maskineres — og da må det legges på materiale, som er metall du betaler for og maskintid du betaler for. Sett tette toleranser bare der funksjonen faktisk krever det. Fem kritiske mål på en brakett er normalt; femti er som regel arvet fra en tegning laget for maskinering fra helmateriale. Vi har ikke publisert toleranseklassen vår ennå — oppgi kravet ditt, så sier vi om det holdes som støpt eller må maskineres.

1/6

Sannsynlig vei videre

Delen din bør sannsynligvis støpes

Volumet bærer, geometrien er for kompleks for plate, og toleransekravene er realistiske. Dette er nøyaktig den typen del vi lager.

Send tegning eller STEP-fil med et anslag på årsvolum. Vi gir deg en teknisk vurdering og neste steg.

Sannsynlig vei videre

Sannsynligvis — men delen må tilpasses først

De fleste tegninger vi får inn er ikke støpetilpasset når de kommer. Det er nettopp der gjennomgangen tjener seg inn: hver endring peker mot mindre metall eller kortere syklustid, og det er to av de fem tingene du betaler for i hver eneste del.

Send den likevel — helst før designet er låst. Da kan vi være med og påvirke delen mens den fortsatt kan endres.

Sannsynlig vei videre

Antagelig bør delen lages på en annen måte

Er volumet lavt eller geometrien enkel, bærer ikke verktøyet seg — verken for deg eller for oss. Da er bøyd plate, maskinering fra helmateriale eller 3D-print riktigere svar, og det sier vi heller enn å selge deg et verktøy som aldri blir lønnsomt.

Ring likevel om du er i tvil. Fem minutter på telefon er billigere enn en feilinvestering, og vi svarer gjerne selv når svaret er nei.

Dette er en pekepinn, ikke et tilbud. Den endelige vurderingen gjør vi på tegningen din, for det er geometrien som avgjør.

Alternativene

Konkurrenten vår er sjelden et annet støperi

Når du trenger en brakett, er ikke spørsmålet hvilket støperi som skal støpe den. Spørsmålet er hvordan braketten skal lages i det hele tatt.

Konkurrenten vår er sjelden et annet støperi
Kriterium Vinner når Taper mot støping når
CNC fra helmateriale Serien er liten, geometrien enkel, eller du vil unngå verktøykostnad helt. Serien blir stor. Hver del koster maskintid; et støpeskudd koster sekunder. Og du kjøper vekk mesteparten av materialet som spon.
Platebearbeiding (laser, kanting, sveis) Braketten kan bøyes opp av flat plate. Svært lav verktøykostnad, kort ledetid. Delen har kompleks 3D-form, varierende godstykkelse eller flere funksjoner som ellers må sveises sammen av flere biter.
Sprøytestøpt forsterket plast Volumet er høyt, vekten skal ned, og styrke- og temperaturkravene er moderate. Delen skal tåle høy last, varme, UV eller brann — eller skal kunne resirkuleres som metall ved endt levetid.
Metallpulversprøytestøping (MIM) Delen er liten, komplisert og skal lages i høyt volum. Delen er større enn noen titalls gram.
Stansing og pressing Delen er flat eller enkelt formet og skal lages i svært høyt volum. Geometrien er reelt tredimensjonal.
3D-printing i metall Prototyper, enkeltdeler og svært små serier. Ingen verktøykostnad i det hele tatt. Delen skal lages i serie. Da blir prisen per del høy sammenlignet med en støpt del.
Importert støpegods Volumet er stort, delen er standardisert, og ledetid er ikke kritisk. Du trenger kort vei til produsenten, fleksibilitet ved endringer, én kontaktperson og en sporbar leverandørkjede.

Støping passer der delen er for kompleks for plate, for stor for MIM og har for høyt volum til maskinering fra helmateriale. Mange braketter, hus og beslag havner nettopp der. Om den bør lages hos oss eller et annet sted, er et spørsmål om volum, krav og hvor tett du vil følge produksjonen. Det tar vi gjerne en prat om.

“Som produsent av ferge- og passasjermøbler som selges over hele verden er det essensielt at våre underleverandører leverer beste kvalitet til konkurransedyktige betingelser. I over 10 år har Rolvsøy Metallindustri AS vært leverandør til West Mekan Produksjon AS på støpte deler i aluminium.”

Konrad Skibenes CEO, West Mekan Produksjon AS

Har du en tegning?

Send tegning eller STEP-fil, antall per bestilling og et anslag på årsvolum, og et par ord om hva delen skal brukes til. Har du bare en skisse, ser vi gjerne på den mens geometri og metode fortsatt kan endres.

Vi teller besøk anonymt for å gjøre nettstedet bedre. Google Analytics lastes bare hvis du sier ja. Les mer