Møbel
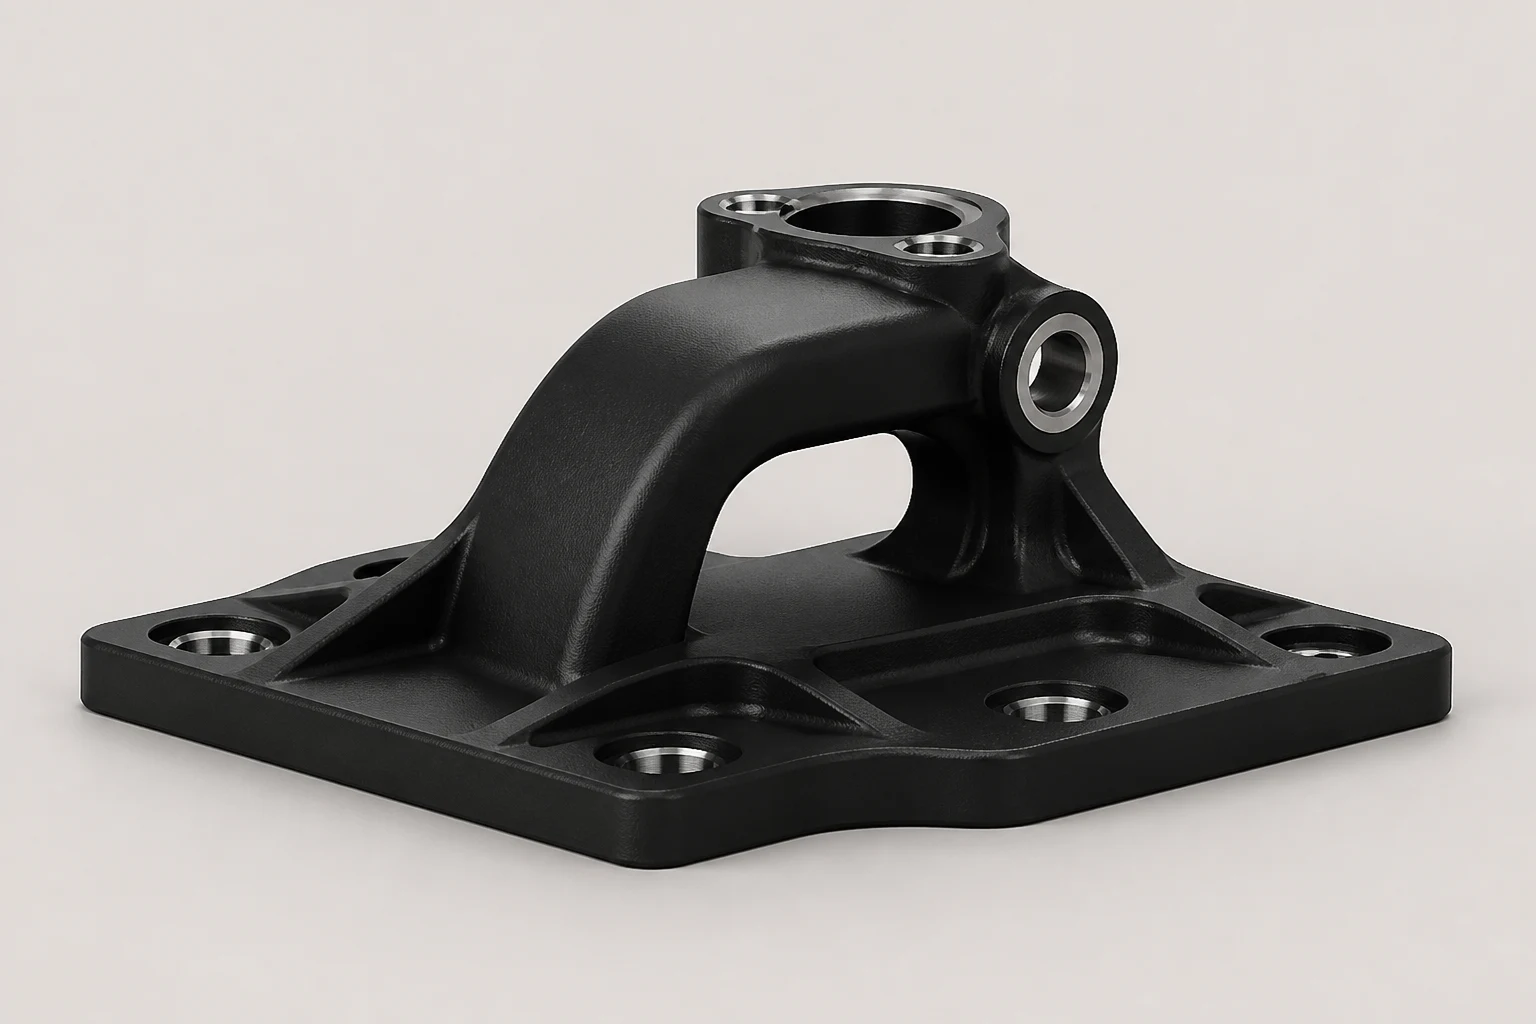
Møbelbeslag som maskineres og lakkeres
Synlig beslag som støpes, maskineres, sandblåses, lakkeres hos underleverandør og kontrolleres før levering. Ni ledd, der lakkeringen og transporten dit og tilbake går via underleverandøren. Vi følger opp alle ni.
Utfordringen
Dette er den lengste prosesskjeden vi har, og hvert ledd er et sted noe kan gå galt.
Estetikken er en toleranse. På et synlig beslag måles ikke feilen — den ses. Delelinjen kan ikke ligge i synsfeltet. Utstøtermerkene kan ikke ligge på en flate noen ser. Flytemerker og kaldflyt i overflaten er avvik selv om delen er dimensjonelt perfekt.
Kravet er vanskelig å skrive ned. «Pen overflate» er ikke en spesifikasjon. Uten en avtalt referanse, som et godkjent prøvestykke, en kulørkode eller en overflatestandard, blir diskusjonen om aksept en smakssak etter at en hel serie er lakkert.
Overflateleddet er utenfor huset. Anodisering og pulverlakkering gjør vi ikke selv. Det betyr én transport ut, én inn, og en leverandør til som må gjøre jobben riktig.
Kuløren skal holde over år. Beslaget som leveres i år fem må matche det som ble levert i år én.
Løsningen
Beslutningene tas før verktøyet konstrueres, og vi følger opp hele kjeden.
Før verktøyet: kunden markerer de synlige flatene på tegningen. Vi legger delelinjen og utstøterpunktene utenfor dem. Dette er ikke noe som kan rettes opp senere — det er bygget inn i verktøyet.
Referansen avtales: kulør i RAL eller NCS med tillatt avvik, og et godkjent prøvestykke som fasit. Uten det finnes det ingen objektiv aksepttest.
Kjeden i praksis:
- Støping, med delelinjen der den skal være.
- Rensk — innløp, overløp og grader fjernes.
- Maskinering av flater og hull med tettere toleransekrav enn støping gir.
- Sandblåsing hos oss. Gir en jevn matt overflate lakken fester på, og fjerner små støpespor.
- Transport til lakkeringsleverandør.
- Lakkering eller anodisering.
- Transport tilbake til Råde.
- Kontroll av kulør og overflate mot referansen.
- Emballering som gjør at den synlige flaten overlever transporten til kunden.
Vi følger opp det eksterne leddet. Det er vi som bestiller lakkeringen, følger den opp og tar det med lakkereren når noe avviker. Kunden forholder seg til oss, også når kuløren ikke stemmer. Mer om hva som gjøres hos oss og hva som gjøres ute, står under overflatebehandling.
Resultatet
En ferdig, lakkert del som går rett i emballasjen hos kunden.
Det ærlige forbeholdet: det eksterne overflateleddet legger transport og noen dager på ledetiden. Det er en reell kostnad i kalender, og vi oppgir den i tilbudet i stedet for å skjule den.
Til gjengjeld har kunden én leverandør gjennom hele kjeden. Det er ni ledd der noe kan gå galt, og du forholder deg til ett kontaktpunkt for alle ni.
Dette eksempelet viser også tydelig hvorfor «positiv produktkritikk» er noe mer enn en teknisk gjennomgang. Beslutningen om hvor delelinjen skal ligge er kosmetisk, kommersiell og teknisk på én gang — og den må tas før noen har begynt å bygge verktøyet.
Støping fordi formfriheten en synlig del krever er dyr i plate og billig i støping, og fordi overflaten kommer direkte fra verktøyet. Maskinering fordi enkelte mål er tettere enn støping kan holde. Lakkering hos underleverandør fordi vi ikke lakkerer selv — og det sier vi rett ut.
Flere kundecaser
Møbel
Møbelbrakett i sink
Sammenføyende beslag presstøpt i sink. Skal holde to møbeldeler sammen gjennom flere monteringer og demonteringer, og kjennes solid i hånden når kunden pakker ut.